Ningbo Force Auto Parts Co., Ltd.
- joe@forcerigging.com
- +86-18650363763
Ningbo Force Auto Parts Co., Ltd.
30 metrelik karbon çelik buhar hattı, her çalıştırmada sıcaklığı 20 °C'den 210 °C'ye kadar ısıtır. Tamamen sınırlandığında, bu sıcaklık artışı boru duvarında 400 MPa'nın çok üzerinde (karbon çeliğinin akma dayanımının çok ötesinde) bir termal gerilim oluşturacak ve hattın kendisi de kendi ekseni boyunca yaklaşık 70 mm büyüyecektir. Ankrajlar, flanşlar ve ekipman nozulları bunu kabul edemez. Düz bir boru hattı için pratik mühendislik cevabı eksenel genleşme körüğüdür: sistemin geri kalanının izin verilen yük dahilinde kalmasını sağlamak için uzunlamasına hareketi emen oluklu bir metal eleman.
Doğru eksenel genleşme körüğünün seçilmesi dört faktöre bağlıdır: gerekli eksenel hareket, tasarım basıncı, tasarım sıcaklığı ve beklenen çevrim ömrü. Bunları doğru yaptığınızda bir körük hatta onlarca yıl hizmet edebilir. Yanlış anlarsanız aylar içinde plansız bir kapanmayı planlayacaksınız. Aşağıdaki bölümlerde eksenel genleşme körüğünün nasıl çalıştığı, temel termal verilerden nasıl boyutlandırılacağı ve saha arızalarının genellikle nerede başladığı açıklanmaktadır.
Eksenel genleşme körüğü (aynı zamanda eksenel genleşme bağlantısı veya eksenel metal kompansatör olarak da adlandırılır) borunun merkez hattına paralel yer değiştirmeyi absorbe etmek için düz bir boru hattına monte edilen esnek bir bileşendir. Çekirdek eleman ince duvarlı oluklu paslanmaz çelik bir borudur. Her bir kıvrım, halka şeklinde küçük bir yay gibi esner ve birleştirilmiş körük, sert borudan çok daha esnek olduğundan, neredeyse tüm uzunlamasına hareket, ankrajlara ve nozüllere iletilmek yerine kıvrımların içinde alınır. Bu düzenekler, düz çalışmaların termal dengelemeye ihtiyaç duyduğu her yerde kullanılır: buhar dağıtımı, sıcak su, ısı transfer sıvısı, kriyojenik transfer hatları ve motor egzoz kanalları.
Tam bir eksenel genleşme derzi normalde aşağıdaki parçaları içerir:
Şekil 1 ana parçaları izometrik bir kesitte göstermektedir.
Şekil 1. Eksenel genleşme körüğünün ana bileşenleri (izometrik kesit).
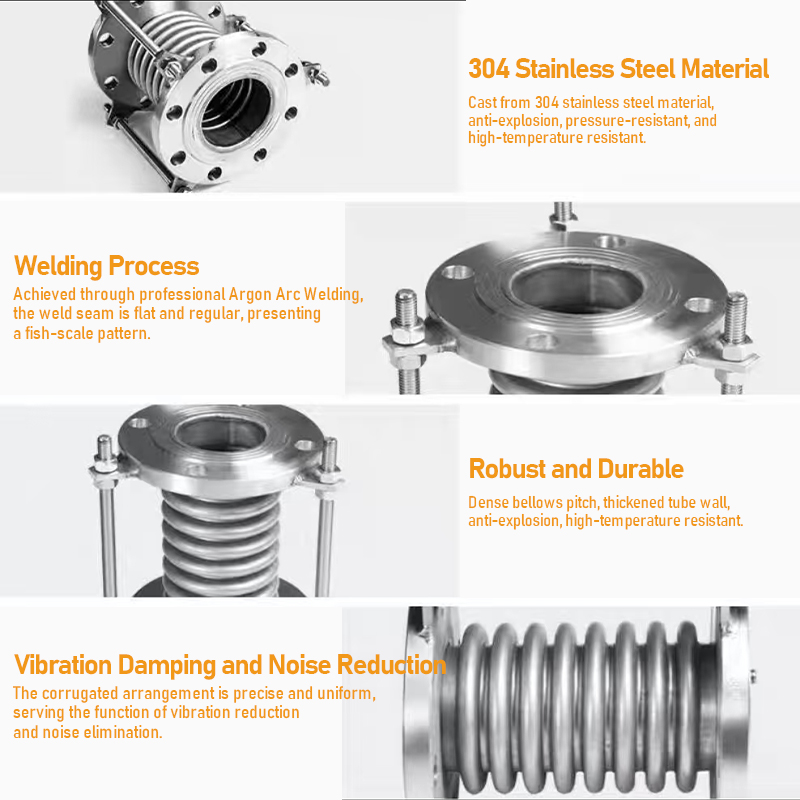 304 Paslanmaz Çelikli Esnek Metal Kompansatör Oluklu Kompansatör Bu eksenel genleşme körüğü, boru sistemlerindeki termal büyümeyi emer. 304 paslanmaz çelik veya karbon çeliğinden yapılmış olup 1,6 MPa'ya kadar basınçları destekler ve su, buhar ve yağ uygulamalarına uygundur. Ürünü Görüntüle →
Termal genleşme bir fikir meselesi değil, bir fizik meselesidir. Bir körüğün absorbe etmesi gereken büyüme standart formülle hesaplanır:
burada L metre cinsinden düz boru uzunluğudur, α mm/m·°C cinsinden boru malzemesinin doğrusal termal genleşme katsayısıdır (karbon çeliği için yaklaşık 0,0123) ve ΔT °C cinsinden sıcaklık artışıdır. Sonuç, genleşme derzinin iki ankraj arasında barındırması gereken milimetre cinsinden eksenel harekettir.
Aşağıdaki grafik, 100 °C'lik bir artışta ortak malzemelerden oluşan 10 m'lik bir boru için hesaplanan büyümeyi göstermektedir. Örneğin paslanmaz çelik, aynı uzunluktaki karbon çeliğinden yaklaşık %40 daha fazla büyür; bu, körük hareket derecesi yeniden kontrol edilmeden bir hattın karbon çeliğinden paslanmaza dönüştürülmesi durumunda önemli olan bir gerçektir.
Şekil 2. Tipik doğrusal termal genleşme katsayılarından hesaplanan, 100 °C sıcaklık artışı başına 10 m boru başına termal genleşme.
Körük, bu büyümeyi kendi ekseni boyunca sıkıştırarak veya uzatarak emer. Düşük eksenel yay oranı, ankrajlardaki reaksiyon kuvvetini küçük tutar ancak hareket kapasitesi sınırlıdır; bu nedenle bir sonraki adım uygun bir seçim hesaplamasıdır.
Gerekli eksenel hareket bilindiğinde, spesifikasyonun merkezi haline gelir. Aşağıdaki çizgi grafik, talebin ne kadar hızlı arttığını göstermektedir: 30 m'lik karbon çelik hat için, her ilave 25 °C'lik sıcaklık artışı, yaklaşık 9 mm'lik gerekli seyahat mesafesine eklenir.
Şekil 3. 30 m karbon çelik hattının sıcaklık artışına karşı hesaplanan eksenel büyümesi (α = 0,0123 mm/m·°C).
Hesaplanan büyüme minimum kapasitedir. Başlangıç geçici durumları, zemin yerleşimi ve kurulum toleransları için en az %20-30'luk bir kenar boşluğu ekleyin, ardından nominal hareketi serbest uzunluktan artı ve eksi değerler olarak belirtin.
Her körüğün izin verilen maksimum çalışma basıncı vardır. Basınç yüksek olduğunda çok katlı körük, yay oranını daha düşük tutarken aynı toplam kalınlıktaki tek kattan daha fazla mukavemet sağlar. Yalnızca dayanıklılık için daha büyük bir çapa atlamaktan kaçının; çap ne kadar büyük olursa, ankrajların taşıması gereken basınç da o kadar yüksek olur.
Tasarım sıcaklığı, körük malzemesinin izin verilen gerilimini doğrudan ayarlar. Standart 304/316L paslanmaz çelik, yaklaşık 550 °C'ye kadar çoğu hizmet hizmetini kapsar, ancak daha yüksek sıcaklıklar sürünmeyi hızlandırır ve yorulma ömrünü kısaltır; Inconel gibi nikel alaşımları yüksek sıcaklıktaki zorlu görevler için tasarlanmıştır.
Metal körüklerin sınırlı bir yorulma ömrü vardır ve EJMA tasarım uygulaması bu ömrü doğrudan hareket genliğine bağlar; döngü başına strok ne kadar büyükse, körüğün hayatta kalabileceği döngü sayısı o kadar azdır. Sık sık döngü yapan hatlar için, kısa bir körüğü sınırına kadar zorlamak yerine, daha fazla kıvrımlı ve kıvrım başına daha düşük stroklu bir körük seçin.
Tablo 1 standart eksenel genleşme körüklerinin tipik aralıklarını özetlemektedir. Kesin değerler çap, malzeme, kat sayısı ve üreticinin tasarım hesaplamasına bağlıdır.
| Parametre | Sembol | Birim | Tipik aralık |
|---|---|---|---|
| Nominal çap | DN | mm | DN25 – DN600 |
| Körük başına eksenel hareket | Δx | mm | ±10 ila ±100 |
| Tasarım baskısı | P | MPa | 0,1 – 2,5 |
| Tasarım sıcaklığı | T | °C | -196 ila 550 |
| Eksenel yay oranı | Kx | N/mm | 20 – 2000 |
| Kat sayısı | n | - | 1 – 6 |
| Tahmini çevrim ömrü | N | döngüler | 1.000 – 100.000 |
Eksenel körük, yer değiştirme kendi ekseni boyunca geldiğinde etkilidir. Gerçek borular genellikle yanlara doğru da hareket eder ve konfigürasyonlar arasındaki seçim burada yapılır. Radar grafiği, üç ana aileyi, daha yüksek olanın daha iyi olduğu 1'den 5'e kadar niteliksel bir ölçekte karşılaştırır:
Şekil 4. Genleşme derzi türlerinin niteliksel karşılaştırması (1–5, daha yüksek daha iyidir). Puanlar standart bir hesaplamayı değil, tipik mühendislik ödünleşimlerini yansıtır.
Bu seçenekleri belirli bir hat için değerlendiriyorsanız, tartışmamız metal hortum ve kompansatör çözümlerinin farklı servis koşulları için karşılaştırması her ailenin pratik sınırlarını detaylandırıyor.
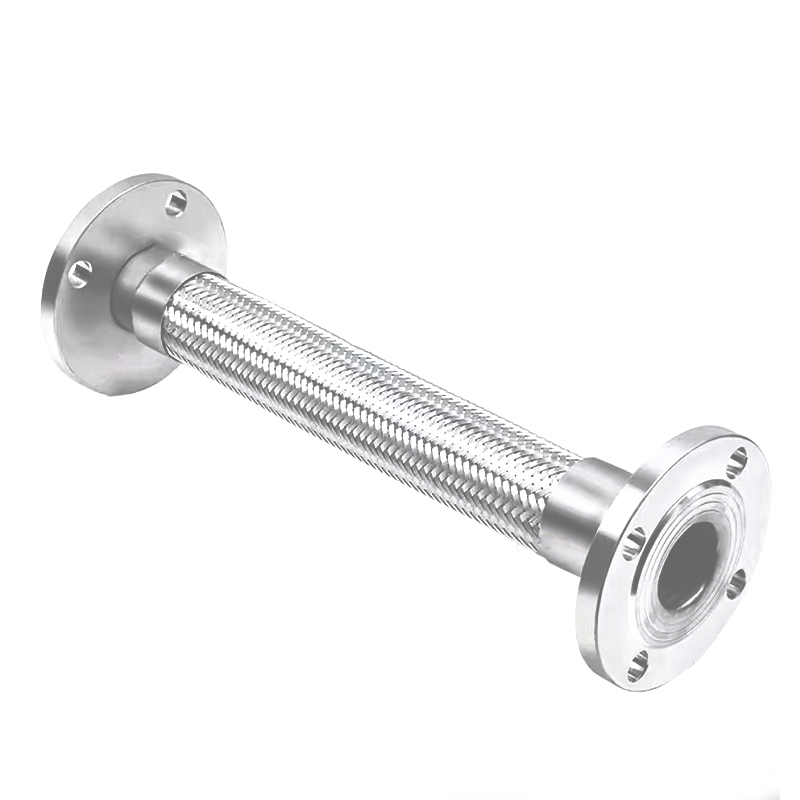 Boru Sistemleri için Metal Hortum ve Kompansatör Tedarikçileri Bu tedarikçi listesi metal hortum ve kompansatör seçeneklerini kapsamakta, üretim kapasitesini ve sertifikaları vurgulamaktadır. Farklı servis koşulları için esnek çözümleri karşılaştırırken ve körük arızasının temel nedenlerini değerlendirirken kullanışlıdır. Ürünü Görüntüle →
Erken körük arızasına nadiren dramatik bir olay neden olur. Saha bakım incelemeleri aynı bir avuç temel nedenin yaklaşık olarak aşağıdaki oranlarda tekrar tekrar ortaya çıktığını göstermektedir:
Şekil 5. Bildirilen körük servis arızalarının yaklaşık dağılımı; oranlar gösterge niteliğindedir ve sektöre ve çalışma koşullarına göre değişir.
Bu mekanizmaların nasıl geliştiğine adım adım bakmak için bu inceleme Endüstriyel boru hatlarında metal körükler neden başarısız oluyor? tipik hasar dizisini inceliyor.
Tam bir araştırmada sadece boyutlar değil, tasarım standardı da belirtilmelidir. Eksenel genleşme körükleri için en sık aranan belgeler şunlardır:
| Standart | Kapsam | Neden önemli? |
|---|---|---|
| EJMA Standartları | Metal körüklü genleşme derzlerinin tasarımı ve yorulma hesabı | Çoğu üretici kataloğundaki yaylanma oranı, hareket derecesi ve çevrim ömrü tahmininin temeli |
| EN 14917 | Basınç uygulamaları için metal körüklü genleşme derzleri | Avrupa proje kabulü için iyi bilinen rota |
| ASME B31.1 / B31.3 | Güç ve proses boruları | Ankrajlar, kılavuzlar ve yük durumları için sistem düzeyinde kurallar |
| GB/T 12777 | Metal körüklü genleşme derzleri - genel teknik koşullar | Asya-Pasifik tedarikinde yaygın olarak kullanılan Çin ulusal standardı |
| EAMA | Metal genleşme derzleri için Avrupa kılavuzu | Avrupalı üreticiler arasındaki uygulamaları uyumlu hale getiriyor |
Fiyat teklifi talep ettiğinizde, önerilen tasarımın teknik veri sayfasını, genel düzenleme çizimini ve çevrim ömrü hesaplamasını isteyin. Yaklaşık yirmi yıldır ISO 9001 kapsamında paslanmaz çelik körükler üreten Haoyin (Ningbo) Körük Teknolojisi gibi olgun bir kalite sistemine sahip bir üretici, bu belgeleri paketin standart bir parçası olarak sağlayacaktır.
Proses basıncını kontrol altına alırken termal genleşmenin neden olduğu eksenel uzama ve sıkıştırmayı absorbe etmek için düz bir boru hattına monte edilen oluklu metal bileşen.
Eksenel bağlantı bir körük kullanır ve yalnızca boru ekseni boyunca hareketi emer. Üniversal mafsal, iki körüğü bir ara boruyla eşleştirerek yanal ve birleşik hareketleri de emer.
Standart tasarımlar genellikle çapa, kıvrım sayısına ve gerekli çevrim ömrüne bağlı olarak ±10 mm ila ±100 mm sağlar. Çoklu körük düzenlemeleri ile daha büyük hareket mümkündür.
En yaygın referanslar EJMA Standartları, EN 14917, ASME B31.1/B31.3 ve GB/T 12777'dir. Geçerli standart normalde proje mühendislik spesifikasyonunda belirlenir.
Paslanmaz çelik 304/316L körükler genellikle kontrollü koşullarda yaklaşık 550 °C'ye kadar kullanılır. Daha yüksek sıcaklıklar için Inconel gibi nikel bazlı alaşımlar belirtilir.
ΔL = L × α × ΔT'yi kullanın; burada L boru uzunluğu, α boru malzemesinin termal genleşme katsayısı ve ΔT sıcaklık artışıdır. Seçim için %20–30 marj ekleyin.
Şirket, lojistik taşımacılık, yük kontrolü, kaldırma ve vinç ürünleri alanında uzmanlaşmıştır.


joe@forcerigging.com
+86-18650363763
No.469, Liansheng Yolu, Yinzhou Bölgesi, Ningbo, Zhejiang Eyaleti, Çin.315111
Telif Hakkı © 2025 Ningbo Force Auto Parts Co., Ltd. Tüm Hakları Saklıdır. Çin Palet Askısı Üreticileri OEM/ODM Yük Bağlama ve Donanım Şirketi
 中文简体